



Flamen的下一代技术草案-V1.1
观火 Flamen|GH-A18 R4 工程记录|2024 年 2 月 7 日
本篇承接 V1.0:从一毫米气动颗粒到强空港网络。记录的是第一代无源偏心试件的 CAD、制造图纸、微加工文件与首件验证方案。
在 V1.0 中,我把观火 Flamen 的研究工作整理到了 GH-A16。那篇文章主要讨论气动模型、偏心配重、能源和空港网络,也反复遇到同一个问题:我们可以给一颗毫米级颗粒建立数学模型,可以计算它在某组假设下会往哪边移动,但如果连实际要制造的结构是什么、怎么装配、怎么测量都没有确定,后面的计算很难继续收敛。
所以这次不再重复完整的系统构想。我先把最基本的一颗 Flamen 单体从数学模型里拿出来,做成一套可以送去工厂讨论加工的文件。
这里要区分三个名字:Flamen 是观火工程整体,Harbor 是地面空港,WCM 是 Flamen 的控制内核。 本次 F1 试件不包含 WCM。中间那块硅也不是微处理器,而是一块用于研究质量分布的惰性配重。先把偏心是否有效测清楚,再考虑往里面塞计算、电源和通信器件。
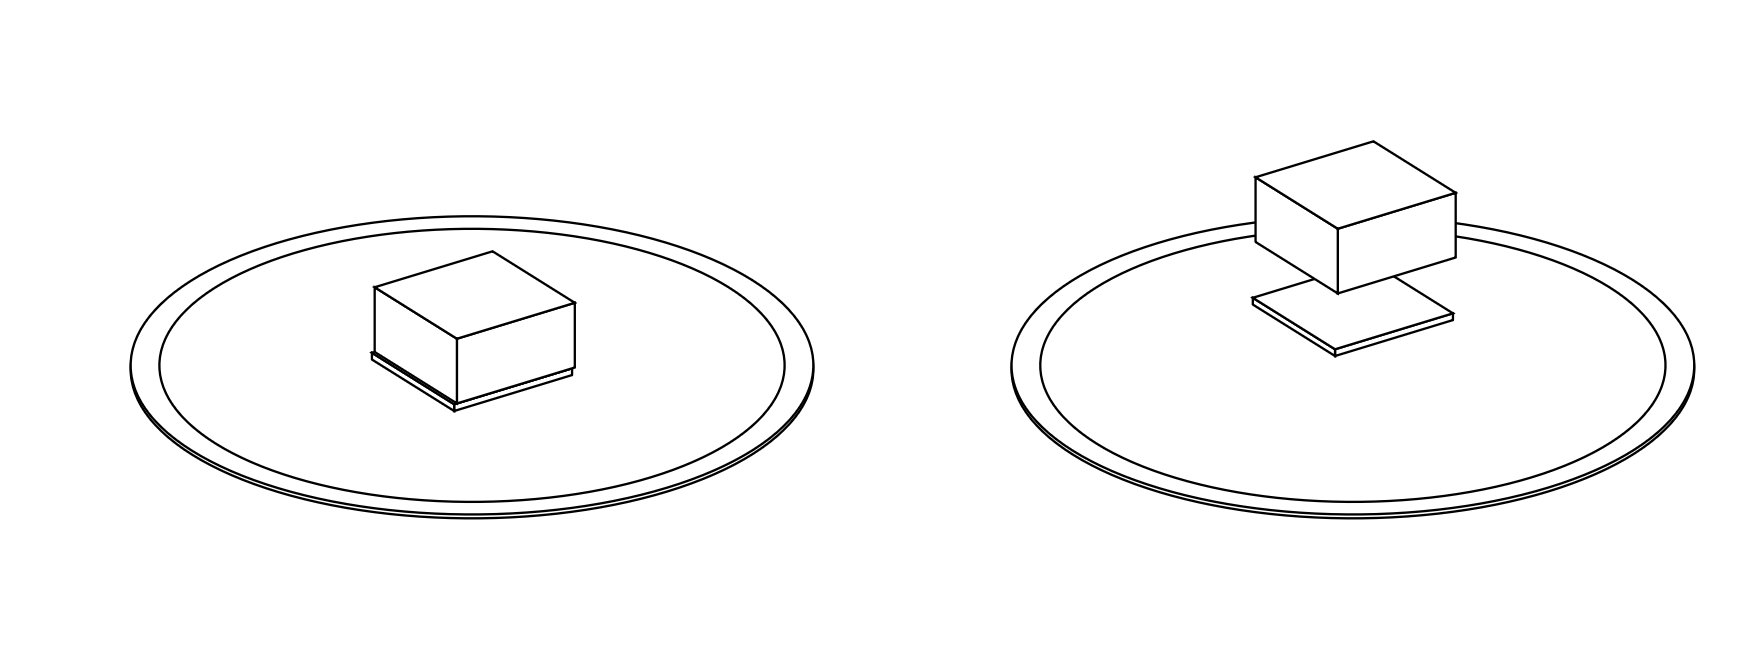
图 1|GH-A18 R4 制造技术图册第一页,展示 F1 无源偏心试件的装配与分解关系。图中的厚度显示为示意比例,具体尺寸以 STEP 和工程图标注为准。
一、从 F1-R2 到 GH-A18 R4
最早的 F1 方案已经有 STEP 三维装配、DXF 轮廓、GDS 版图和几何校验数据。F1-R2 还将 PET 主膜与外环合并为一体结构,避免额外增加一圈胶层。它在几何上不是简单的示意模型,确实有可读取的实体和尺寸。
GH-A18 R4 的总装图、PET 零件图、胶层和硅块图、载片基准图、检验图、硅晶圆划片图被分开管理;尺寸、公差、基准、图号、版次和制造要求也集中到对应图纸中。另一套技术说明书专门处理工艺顺序、计量方法和供应商需要返回的证据。
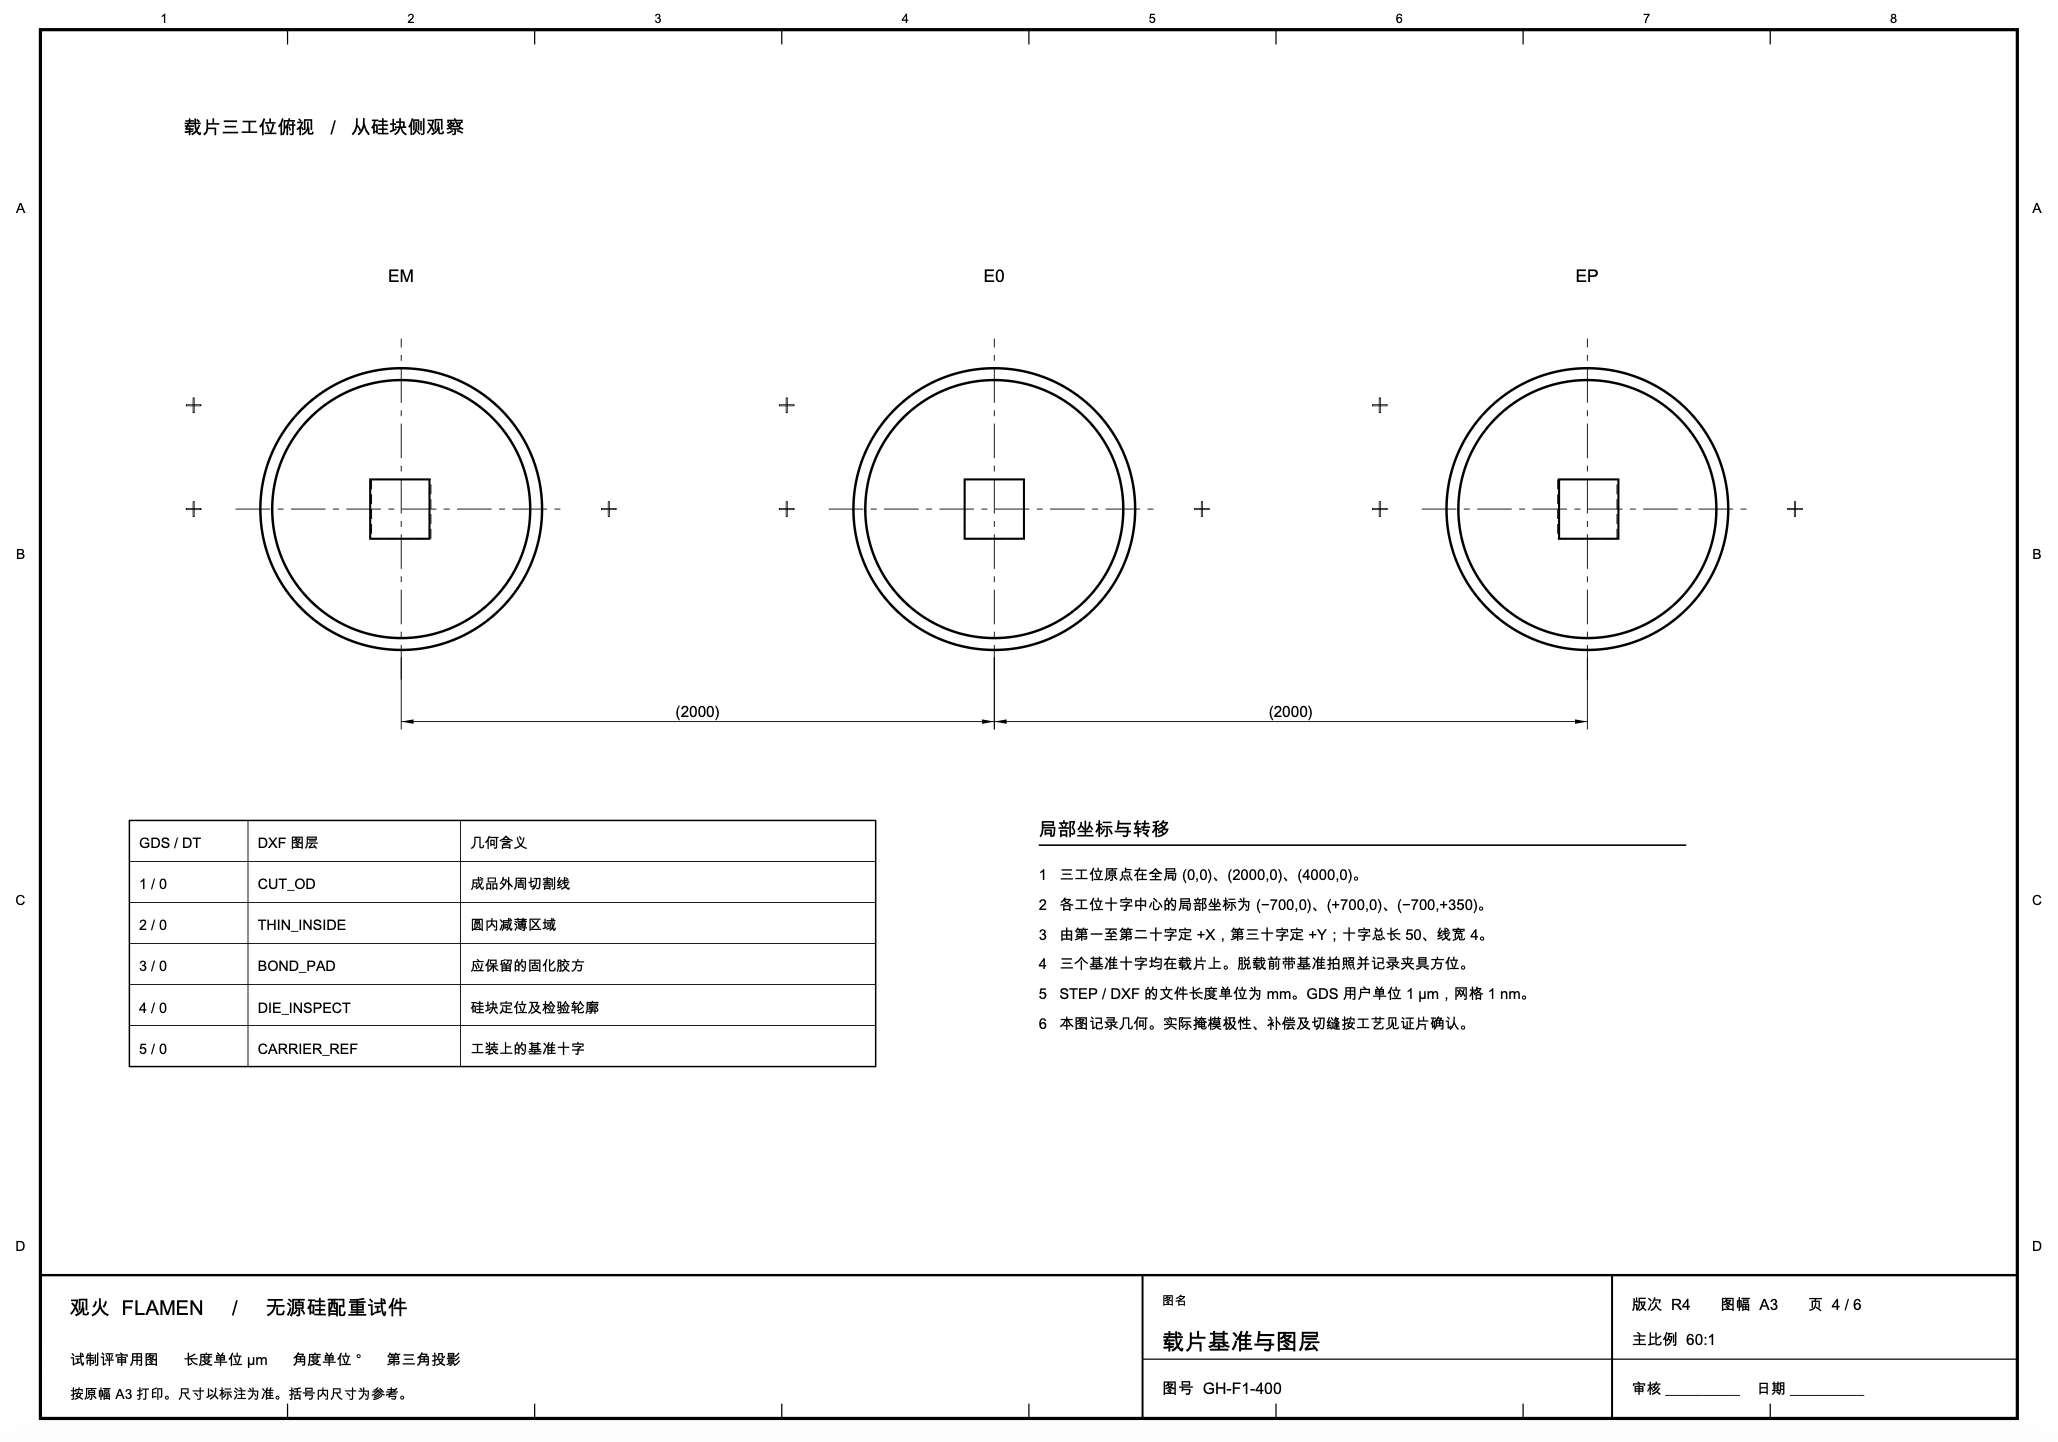
图 3|GH-F1-100,R4 工程图册中的三变型总装图。文件采用 A3 图幅、第三角投影、独立图号与版本栏。
二、第一代 F1 的实际结构
当前研究对象是一片外径不足一毫米的 PET 圆膜。中央保留较薄的气动工作面,外围增加刚度;胶层位于中心,硅块可以沿约定 X 方向进行微米级偏置。
| 部件 | R4 名义尺寸 | 计算质量 |
|---|---|---|
| P01 一体 PET 膜片 | 外径 950 μm;中央减薄区直径 870 μm;中央厚 3 μm;外环总厚 6 μm | 3.432643 μg |
| P02 固化胶方 | 200 × 200 μm;固化厚约 10.417 μm | 0.500000 μg |
| P03 惰性硅块 | 200 × 200 × 100 μm | 9.320000 μg |
| 装配整体 | 最大外径 0.95 mm;名义高度约 113.417 μm | 13.252643 μg |
硅块约占总质量的 70.3%,因此它的位置会明显改变整件质心。
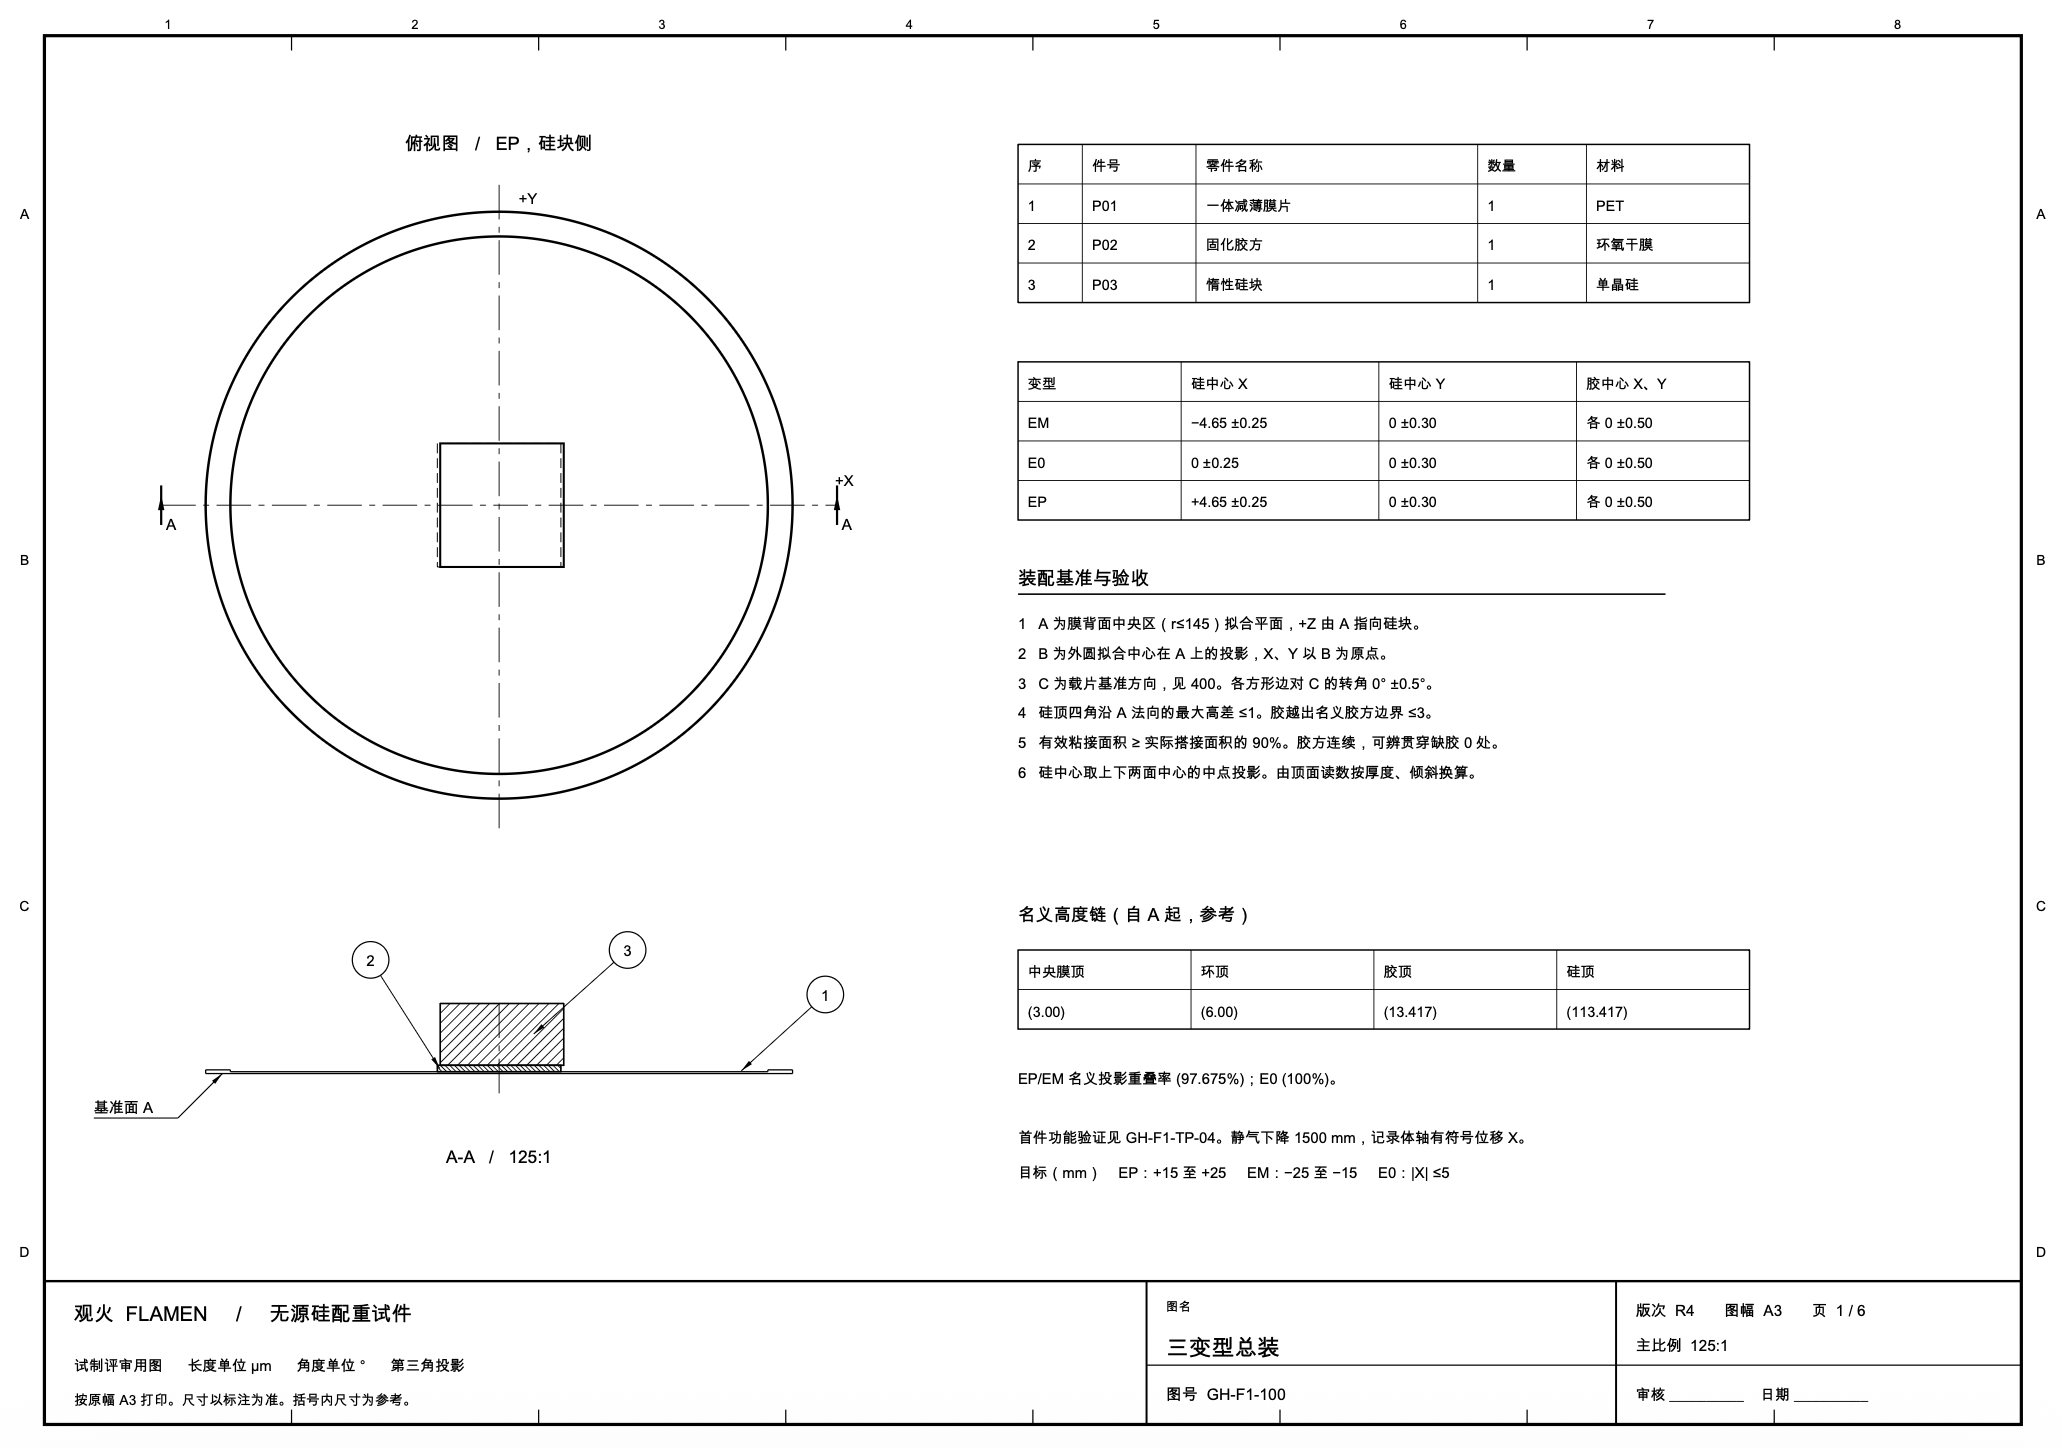
图 4|GH-F1-201:中央厚度 3.0±0.3 μm、外环总厚 6.0±0.5 μm、外径 950±3 μm。膜与环属于同一片连续 PET,而不是两个零件再粘在一起。
这里采用的制造思路,是从候选 6 μm PET 膜出发,对中央直径 870 μm 的区域进行局部减薄,而不是先制作一张 3 μm 薄膜,再额外粘上加强环。这样可以避免外环拼接胶带来的额外质量、厚度和不确定性,但减薄工艺本身会成为第一道难关。
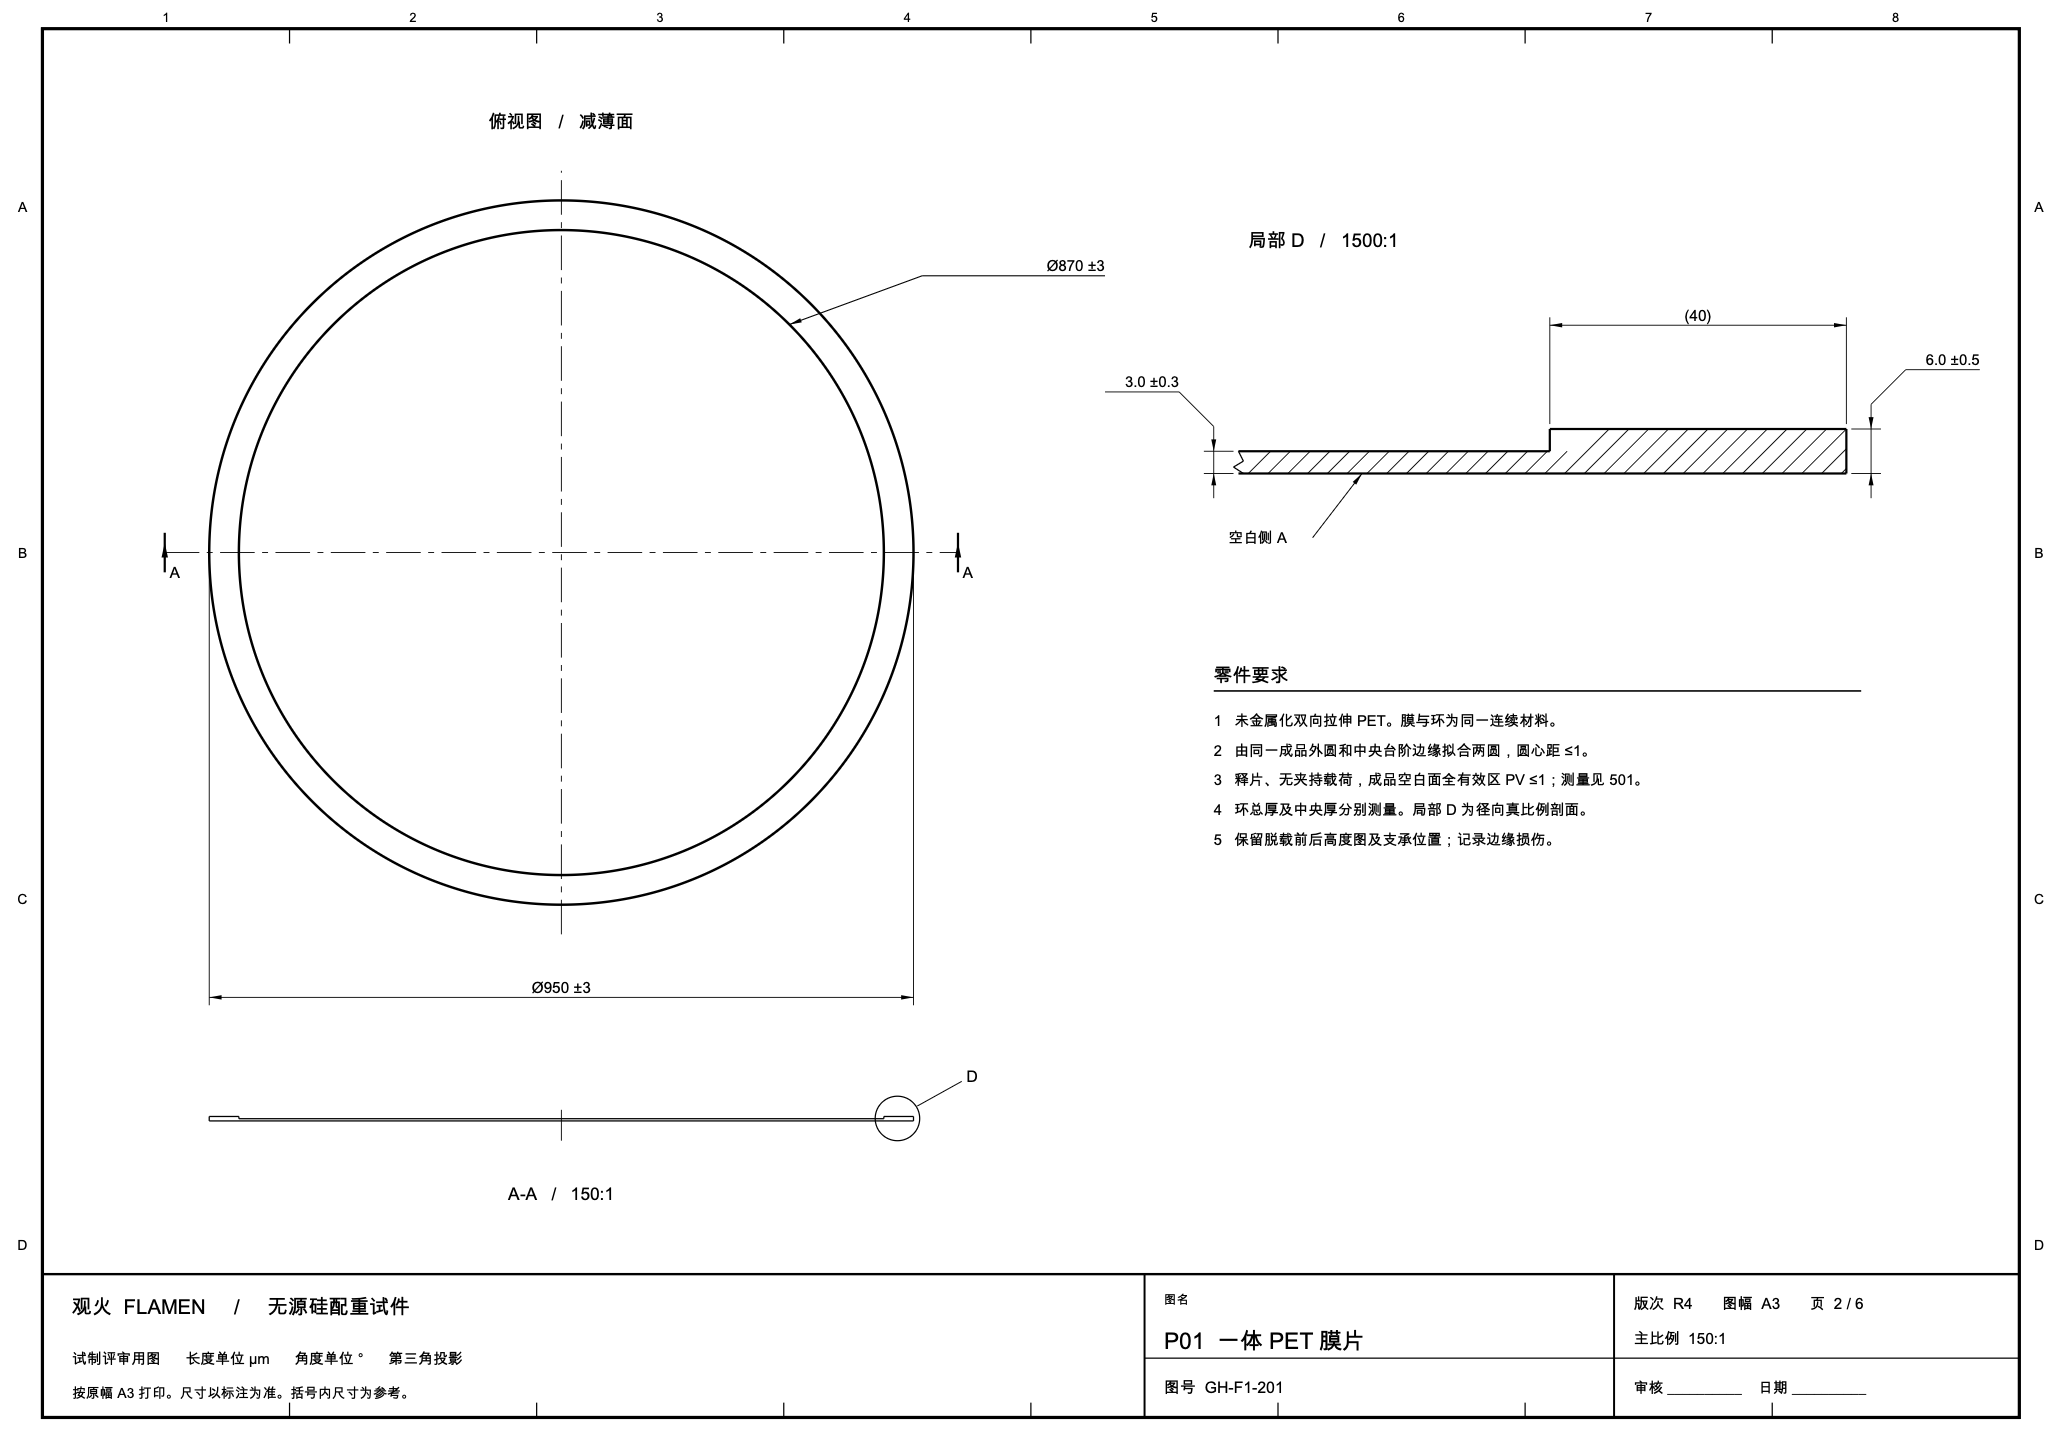
图 5|GH-F1-202:胶方与硅块分别控制尺寸和厚度,供货状态、贴装及固化后的检验要求另见制造技术说明书。
三、偏心配重:不再只规定一个“向右移动”
R4 保留三种变型,所有变型使用相同的 PET 和居中胶方,只改变硅块沿 X 轴的位置:
| 版本 | 硅块中面中心名义 X 坐标 | 整件质心名义 X 坐标 |
|---|---|---|
| EM | −4.65 μm | −3.270 μm |
| E0 | 0 μm | 0 μm |
| EP | +4.65 μm | +3.270 μm |
两者不是同一个量。按照目前硅块和整件的质量比例,若只移动硅块、胶方保持居中,有:
更重要的是,R4 对“位置”给出了明确的计量定义。A 是膜背面中央区域拟合平面,B 是成品外圆中心在 A 上的投影,C 是载片的方向基准。硅块的位置不直接取显微照片中看到的顶面中心,而是取上下表面中心的中点,再投影到 A。
这不是刻意把问题复杂化。硅块厚 100 μm,只要发生很小的倾斜,顶面中心和中面中心的投影就可能不同。在几微米的设计偏心面前,这种差别已经不能忽略。
R4 把硅块 X 方向位置公差收紧到 ±0.25 μm,Y 方向为 ±0.30 μm,并对位置测量提出扩展不确定度 U≤0.10 μm 的目标。必须强调,这是图纸提出的制造和计量要求,还不是实际加工方已经证明能够做到的能力。
我们要验证的也不是“硅块偏了,物体就会朝那个方向飞”。偏心只提供了改变气动配平的可能,真实的稳定倾角、航向变化和横移还取决于空气动力矩及释放姿态。正负偏心与居中件同时存在,就是为了能够在实验中区分偏心作用和共同环境漂移。
四、从 STEP 到 DXF、GDS:文件各有分工
R4 把完整几何与加工交换文件分开了:
| 文件 | 使用对象 | 主要内容 |
|---|---|---|
| STEP | CAD/装配与计量工程师 | E0、EM、EP 三种装配,及 PET、胶方、硅块三个独立零件 |
| DXF | 轮廓加工与工装人员 | 成品外圆、减薄轮廓和局部位置参考 |
| GDS | 微加工与版图人员 | 分层几何、胶方及检查轮廓、载片基准 |
| CSV/Excel | 生产与检验 | BOM、工位映射、晶粒编号、首件测量、下落记录 |
| PDF 工程图 | 制造、审核与验收 | 带公差的尺寸、技术要求和图纸版本 |
STEP 和 DXF 的长度单位为 mm,GDS 用户单位为 μm,数据库坐标网格为 1 nm。1 nm 是版图文件的坐标精度,不是加工设备保证的制造精度。 文件格式能够描述某个位置,与工厂能否加工并测量到该位置,是两回事。
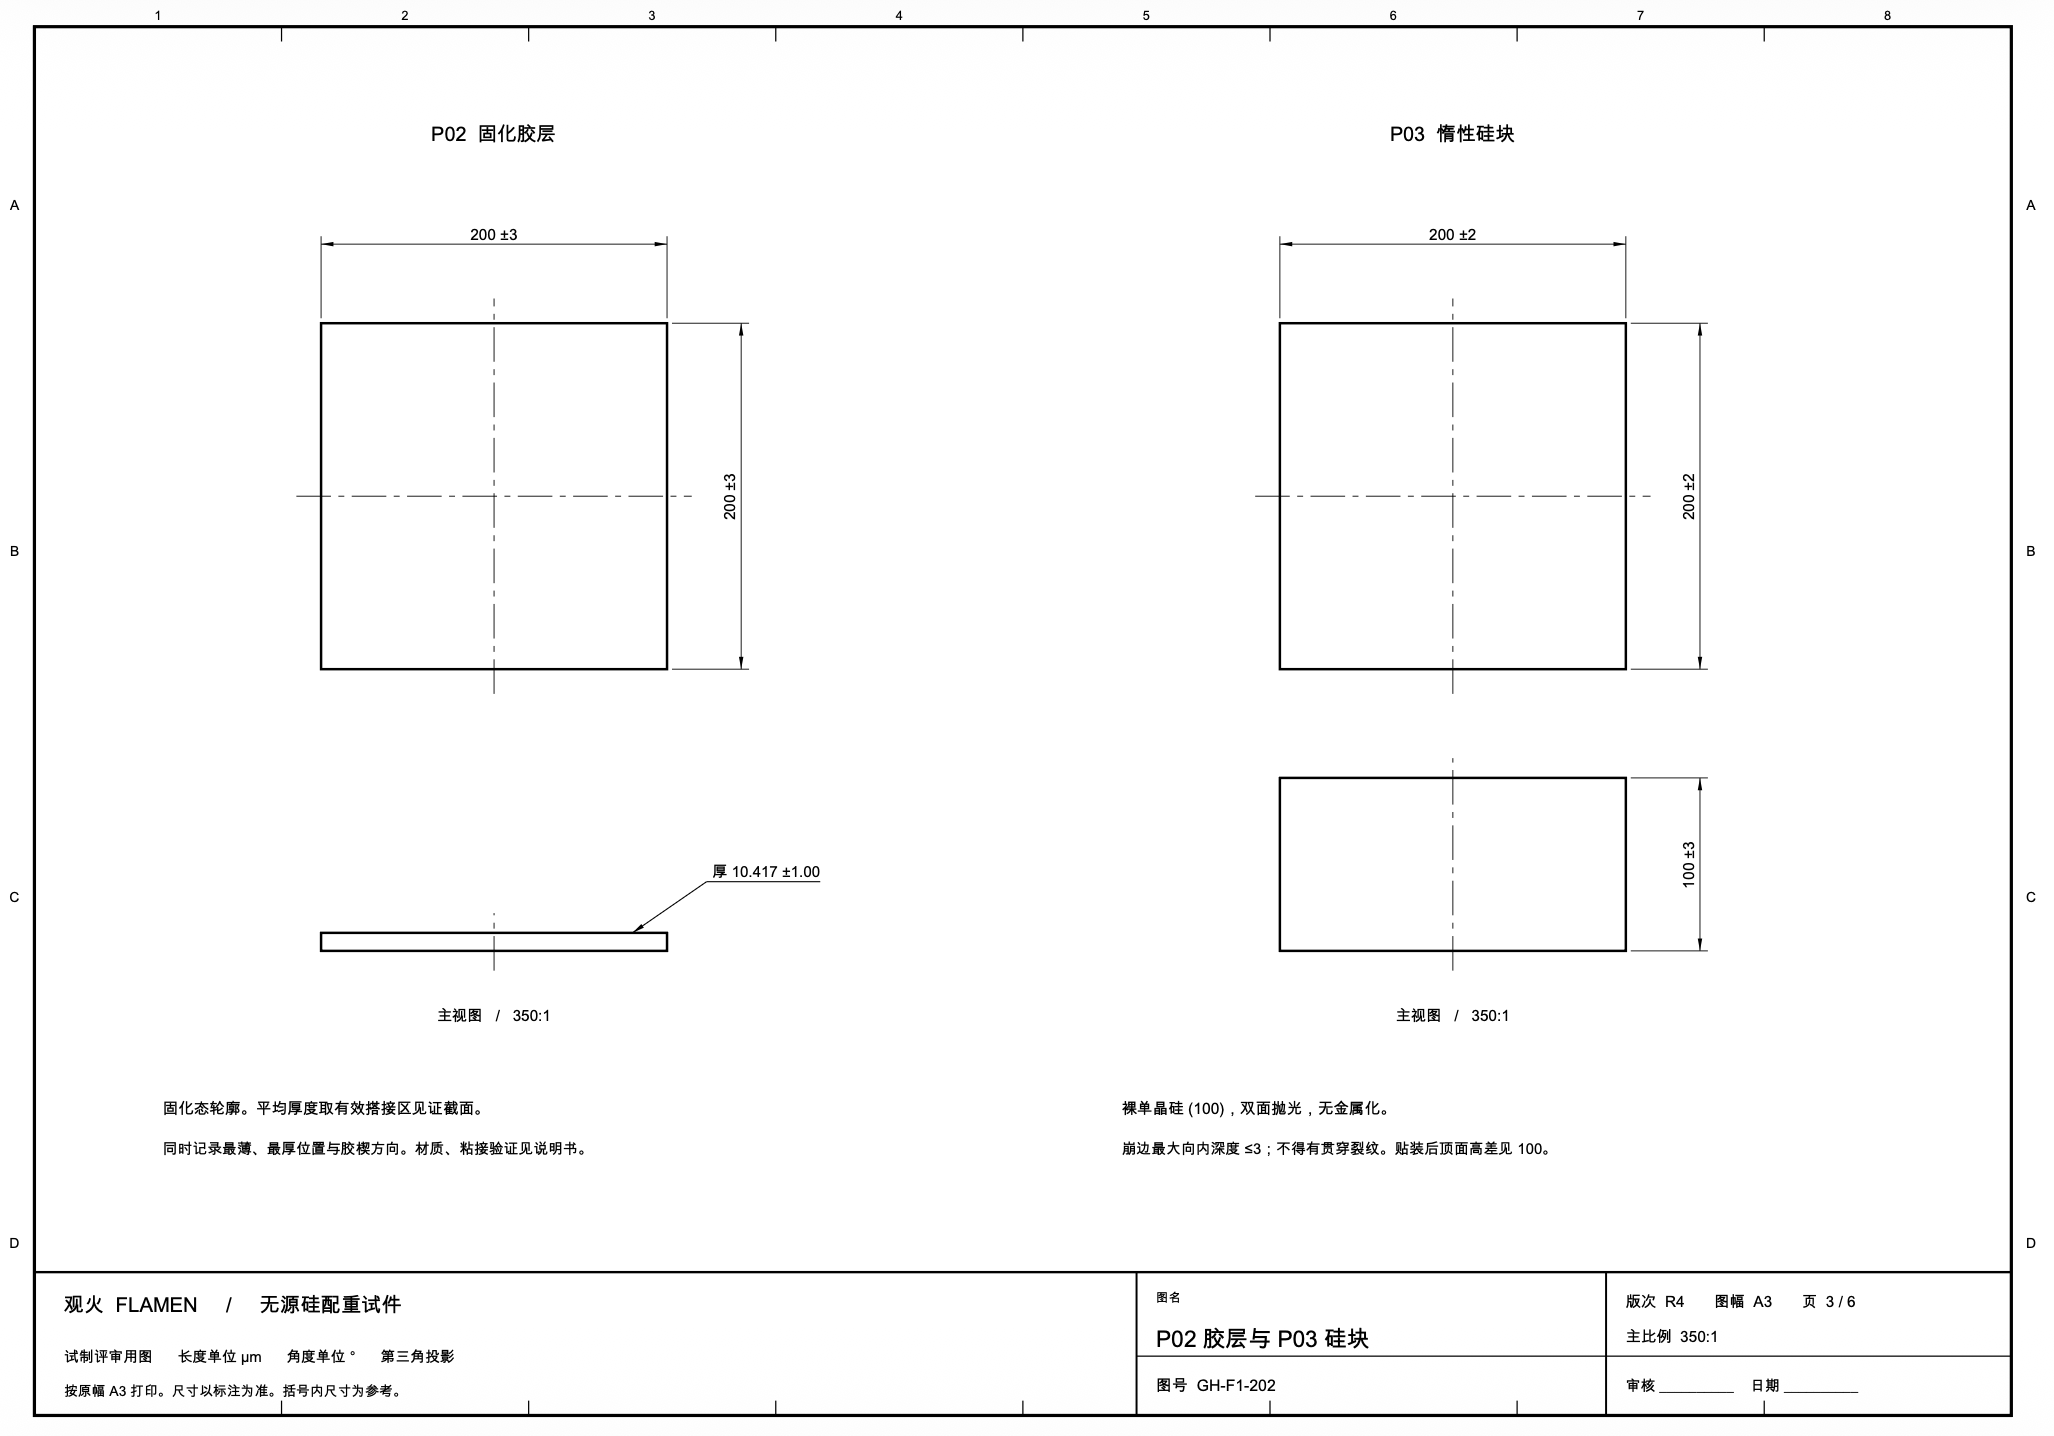
图 6|GH-F1-400:三工位载片基准与版图图层。默认工位中心相隔 2000 μm。
这一步的意义在于,GDS 不直接等于设备刀路。图层中的检查图形不能被误当成需要切割的成品边界,外圆与中央减薄轮廓也必须按实际工艺生成加工程序。最终补偿量、掩模极性和设备配方,需要在 DFM 阶段由加工方确认。
五、把硅片厂和膜片总装厂分开
硅块目前只承担质量作用,不需要电路,也没有金属化或有源器件。因此单独准备了一套裸硅晶圆与划片厂的交付文件,而不必把整个装配过程交给硅片厂处理。
该交付以公称 100 mm、(100) 双抛裸硅为候选材料,要求成品硅块长宽各 200±2 μm,厚度 100±3 μm,并记录崩边、裂纹、材料批号与晶粒编号。
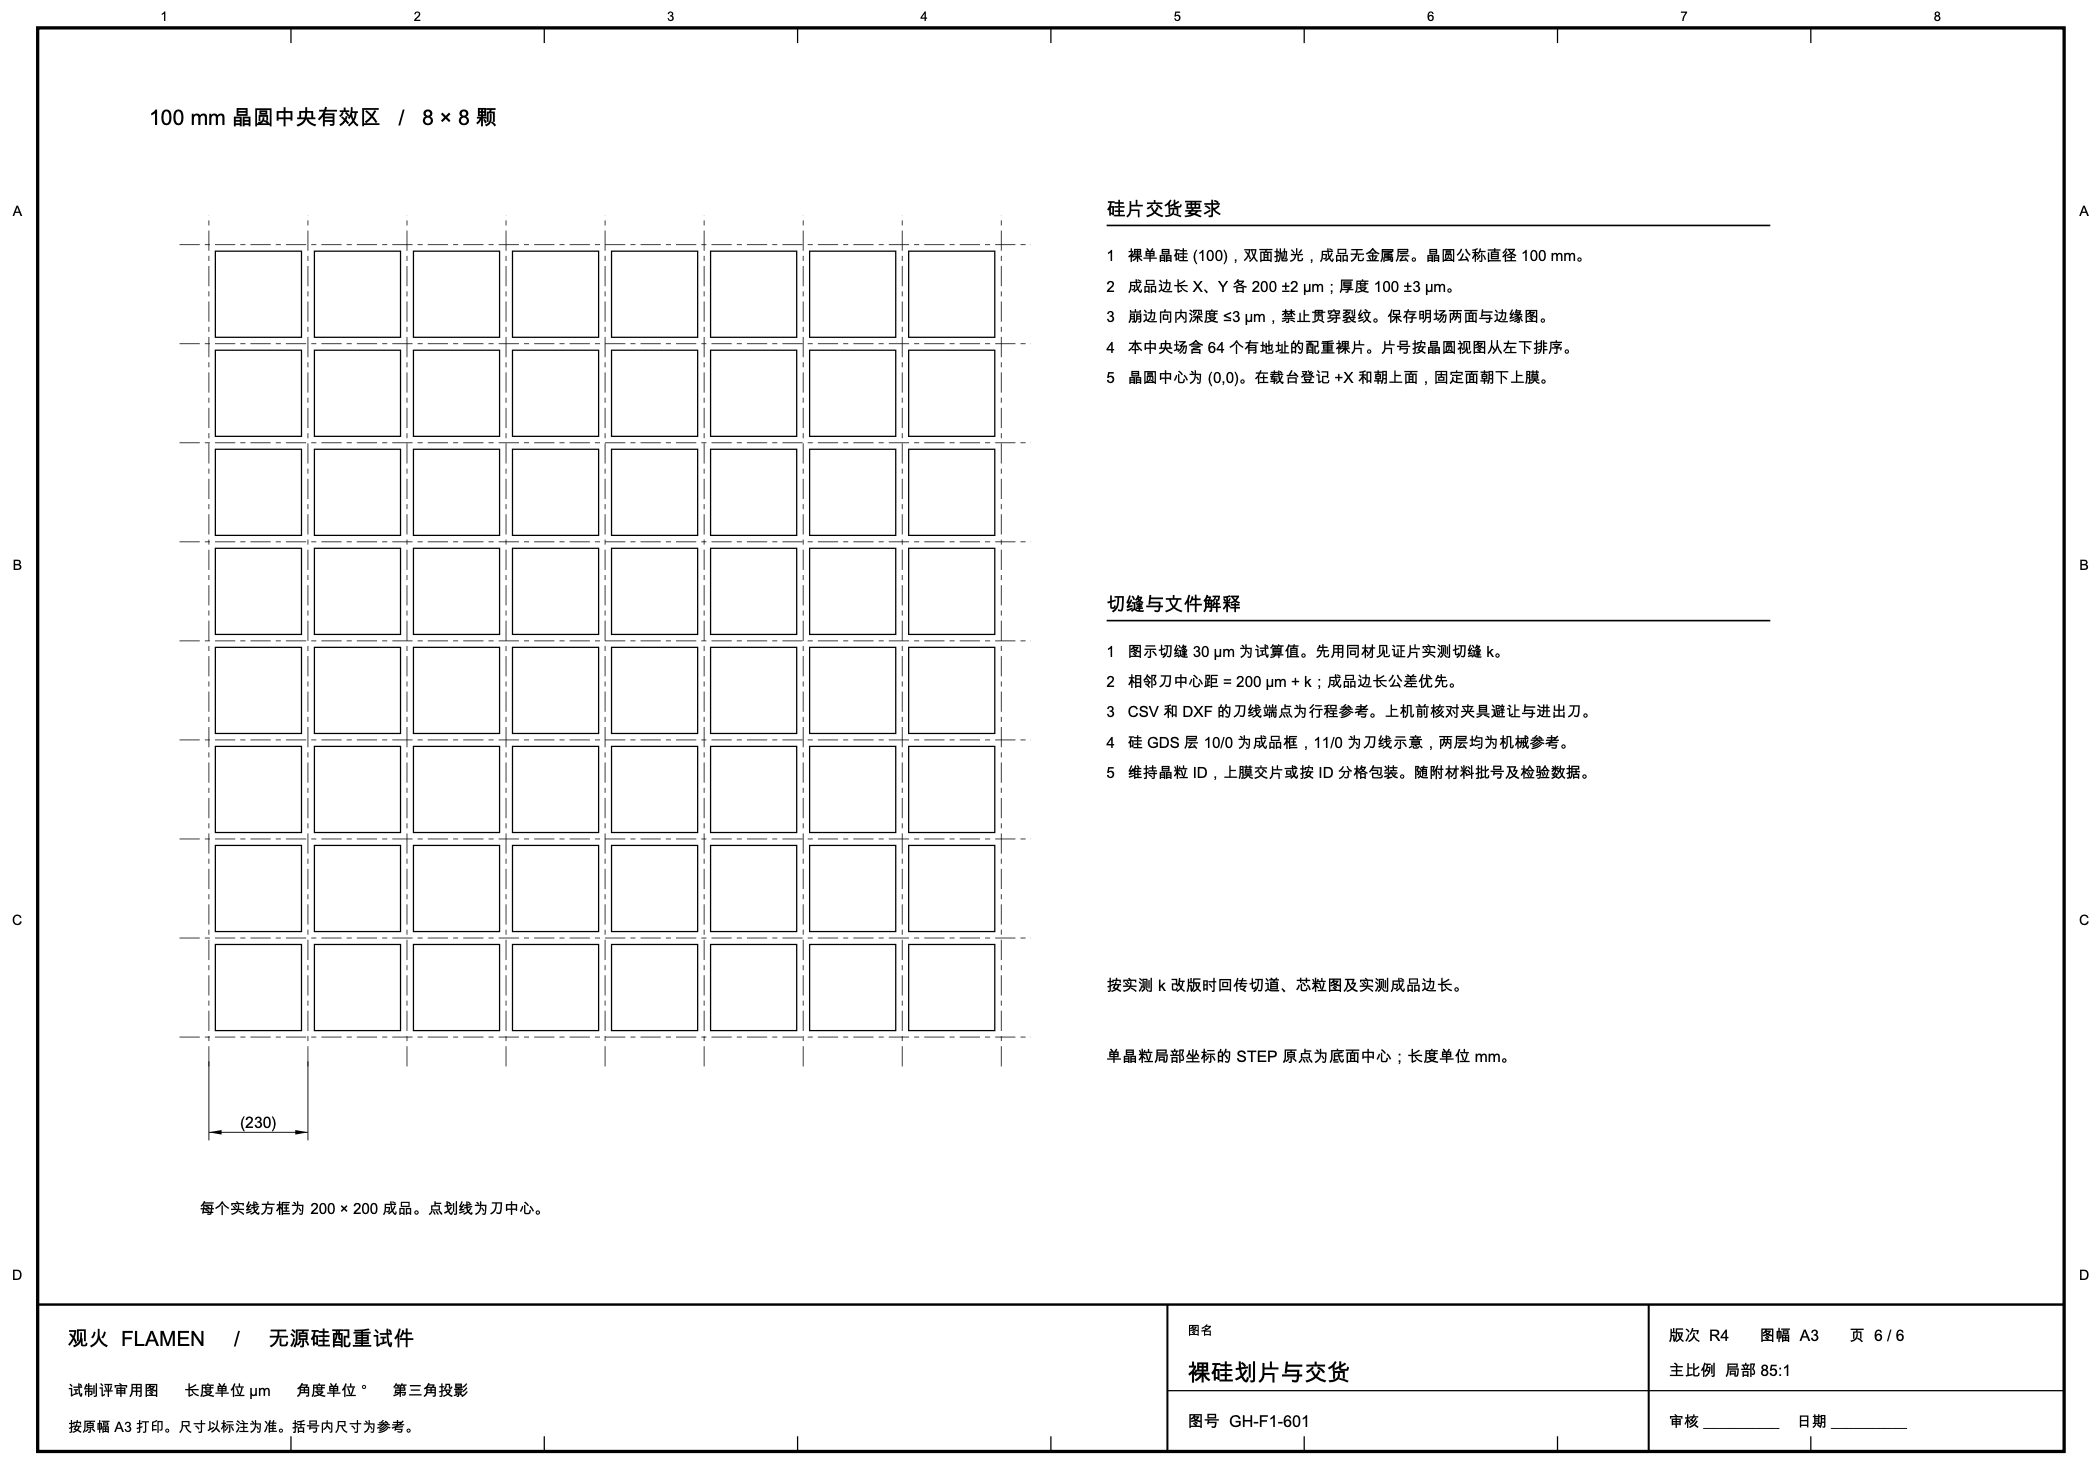
图 7|GH-F1-601:中央 8×8 晶粒地址,共 64 个设计位置。64 是片图地址数,不代表最终一定交付 64 个良品。
按当前报价用的名义有效切缝 $k=30\;\mu m$,相邻刀线中心距为:
这个 30 μm 只是试算条件。加工方应先在同材同厚见证片上测得实际切缝,再修订刀线和晶粒图,并记录每颗合格芯粒的身份。不能把设计图上的刀线直接当成已经验证的机床程序。
另一套制造商文件则负责 PET 减薄、胶方形成、显微贴装、固化、脱载和首件计量。这样分开交付后,至少每家需要处理什么、需要返回什么,都有了明确边界。
六、现在真正难的是加工与测量
CAD 上的三颗圆膜只有偏心位置不同,画出来并不复杂。真正让这套图纸开始接近工程问题的,是那些没法靠画图解决的工艺要求。
PET 减薄与自由面形。 中央区域最终需要达到 3.0±0.3 μm,脱离临时载体后,成品空白面的全圆高度峰谷值要求不超过 1 μm。在载体上测着很平,不代表撕下来、贴完硅块后仍然平。减薄、热处理、胶层固化和脱载造成的收缩与翘曲,需要依次记录。
胶层的二次粘接。 R4 暂以 10 μm 规格的 ADEX 负性环氧干膜作为候选,固化厚度目标约 10.417±1.00 μm。但先图形化再粘硅、什么时候预固化、怎样避免胶层滑移与气泡,都不能单凭材料手册确定。图纸要求两界面有效粘接面积不低于实际重叠面积的 90%,还需要同批见证片记录剪切破坏模式。
偏心贴装和事后计量。 ±0.25 μm 是最终成品的硅块中面位置要求,不只是贴装设备显示器上的数字。需要保存贴前、贴后、固化后和脱载后的测量证据;硅顶面四角的高度差、胶层外溢和膜片翘曲也不能漏掉。
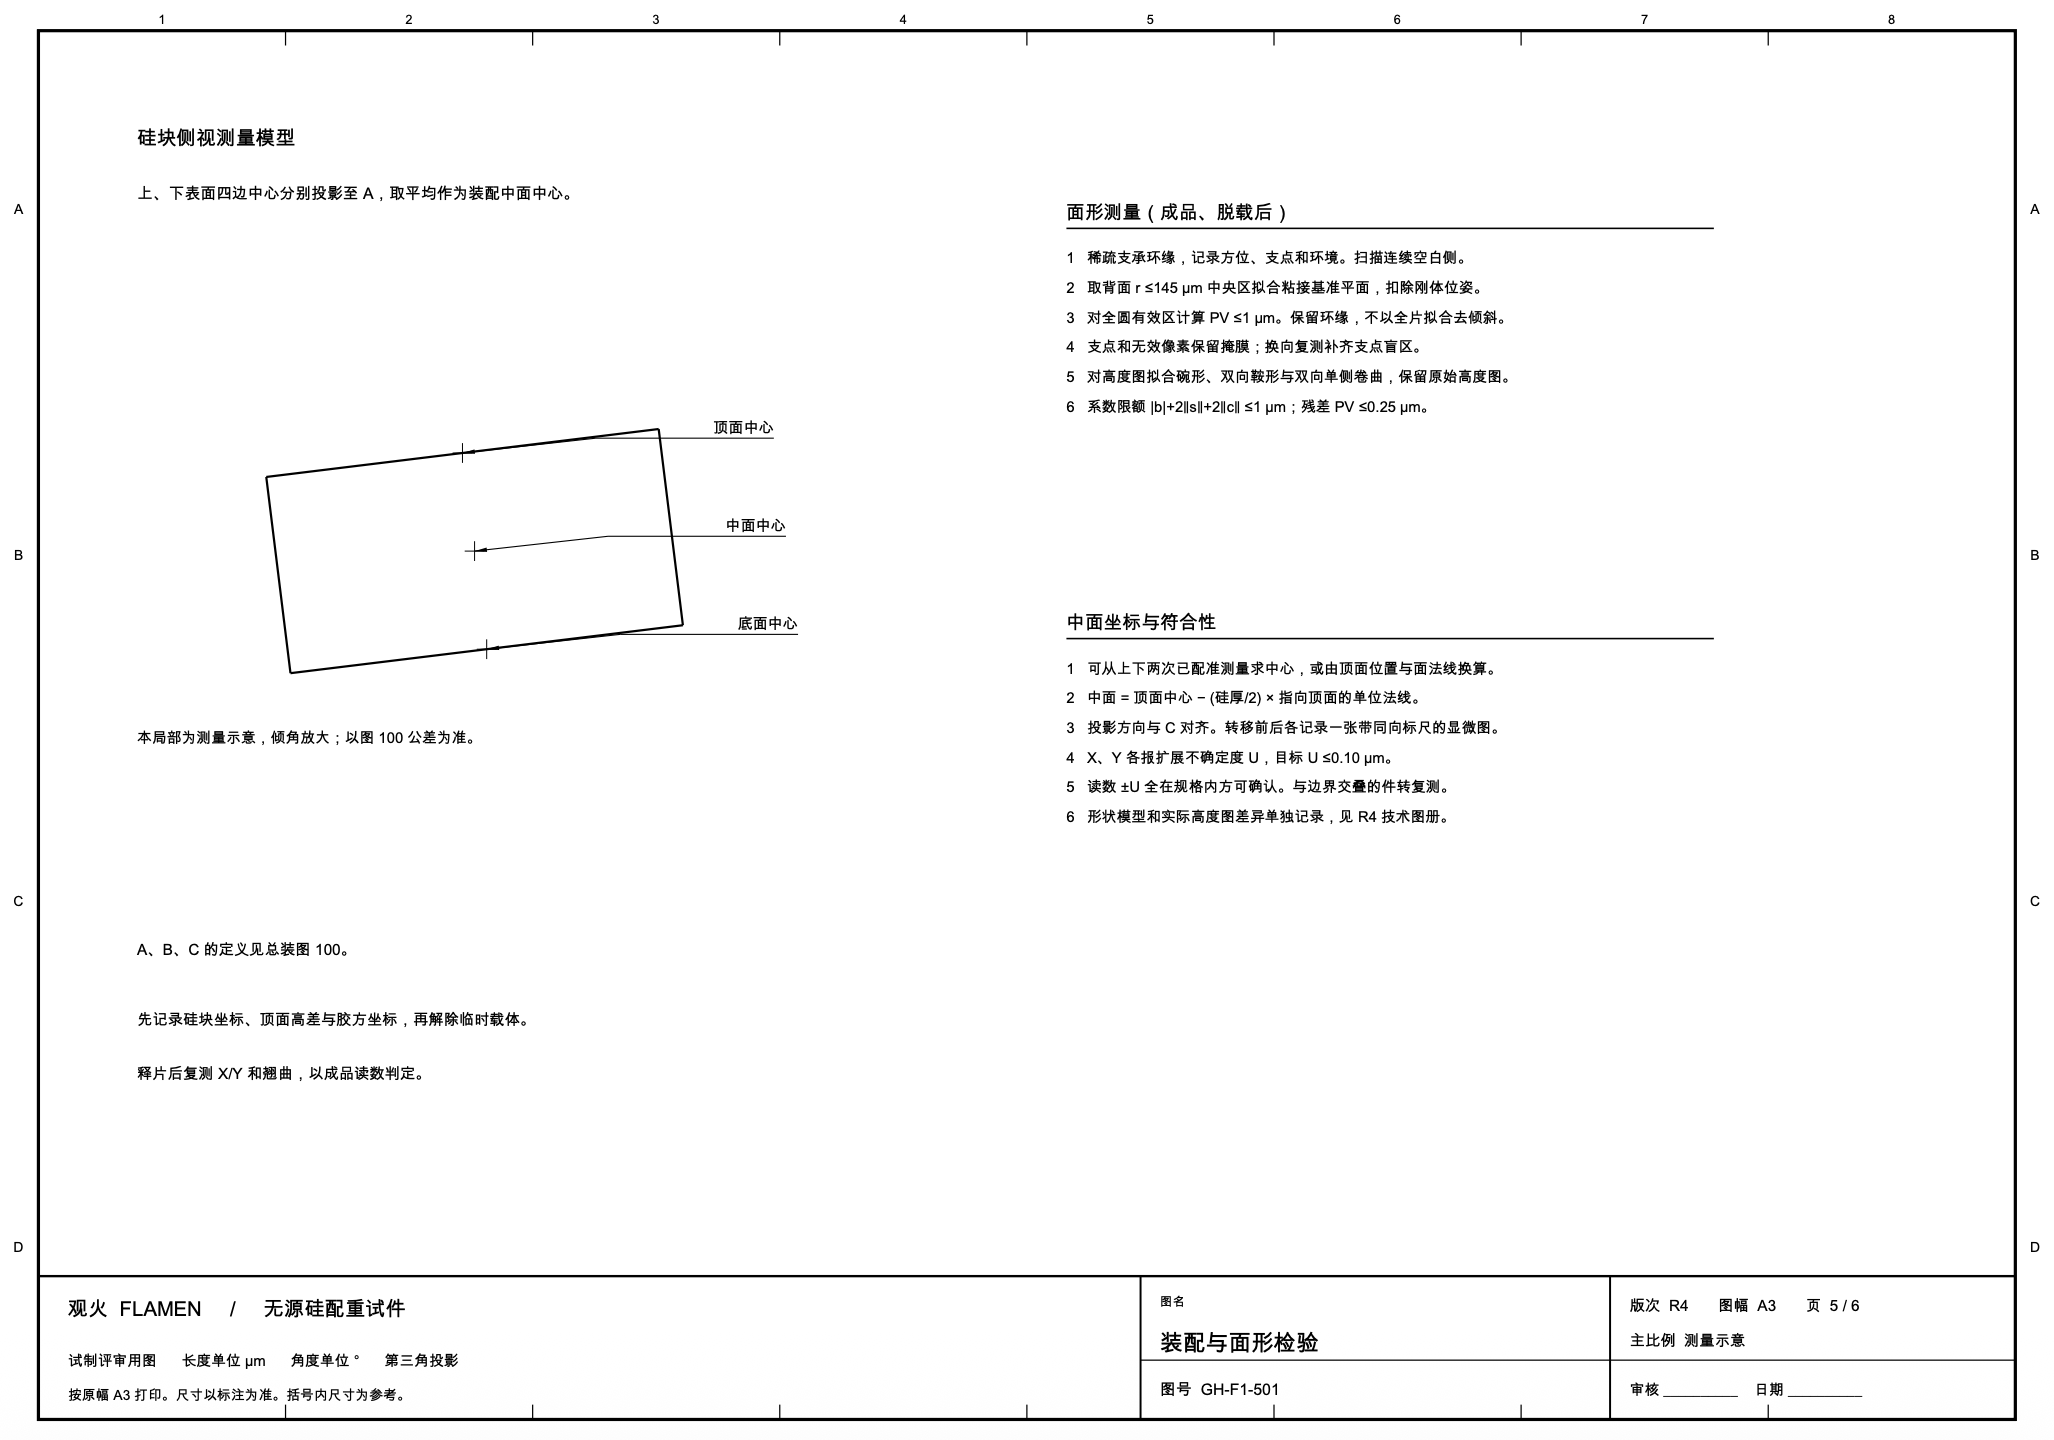
图 8|GH-F1-501:硅块中面位置、成品自由面形与检验定义。图纸还要求保留原始高度图、测量不确定度和模型拟合残差。
为了避免把局部变形都压缩成一个“平不平”的数字,R4 还准备将自由膜形分解为轴对称碗形、单侧卷曲和鞍形等分量。全圆 PV、拟合系数及残差会分别保存。它们首先是几何表征量,未来是否与气动力矩存在稳定关联,还需要实验标定。
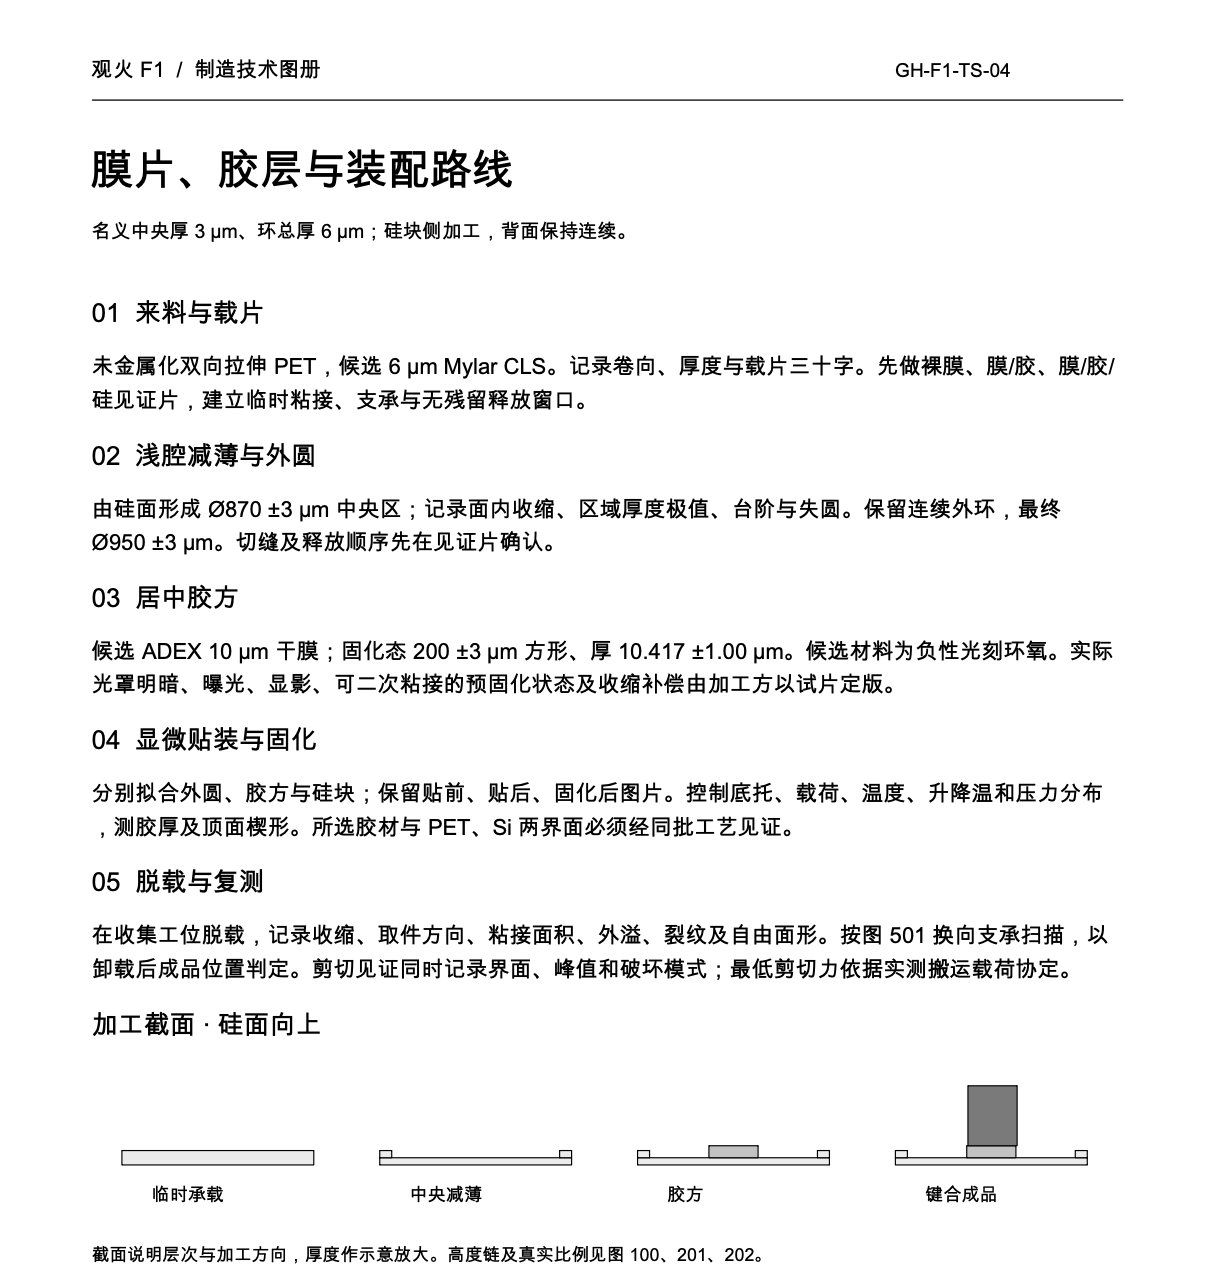
图 9|制造技术图册中的试制顺序:来料和载片、中央减薄、胶方图形化、显微贴装与固化、脱载后复测。具体设备配方仍由加工方通过见证片确认。
七、首件之后,怎样证明偏心配重真的有作用?
这一版还附带了独立的《封闭下落验收规程》。第一轮计划两个工艺批,每批三个变型各做三件,合计 18 件独立试件。每件按 0° 与 180° 两个初始航向各重复两次,共安排 72 次释放。
72 次是释放次数,并不是 72 个独立制造样本。判断制造一致性时,不能把同一颗膜片反复释放四次当成四个不同产品。
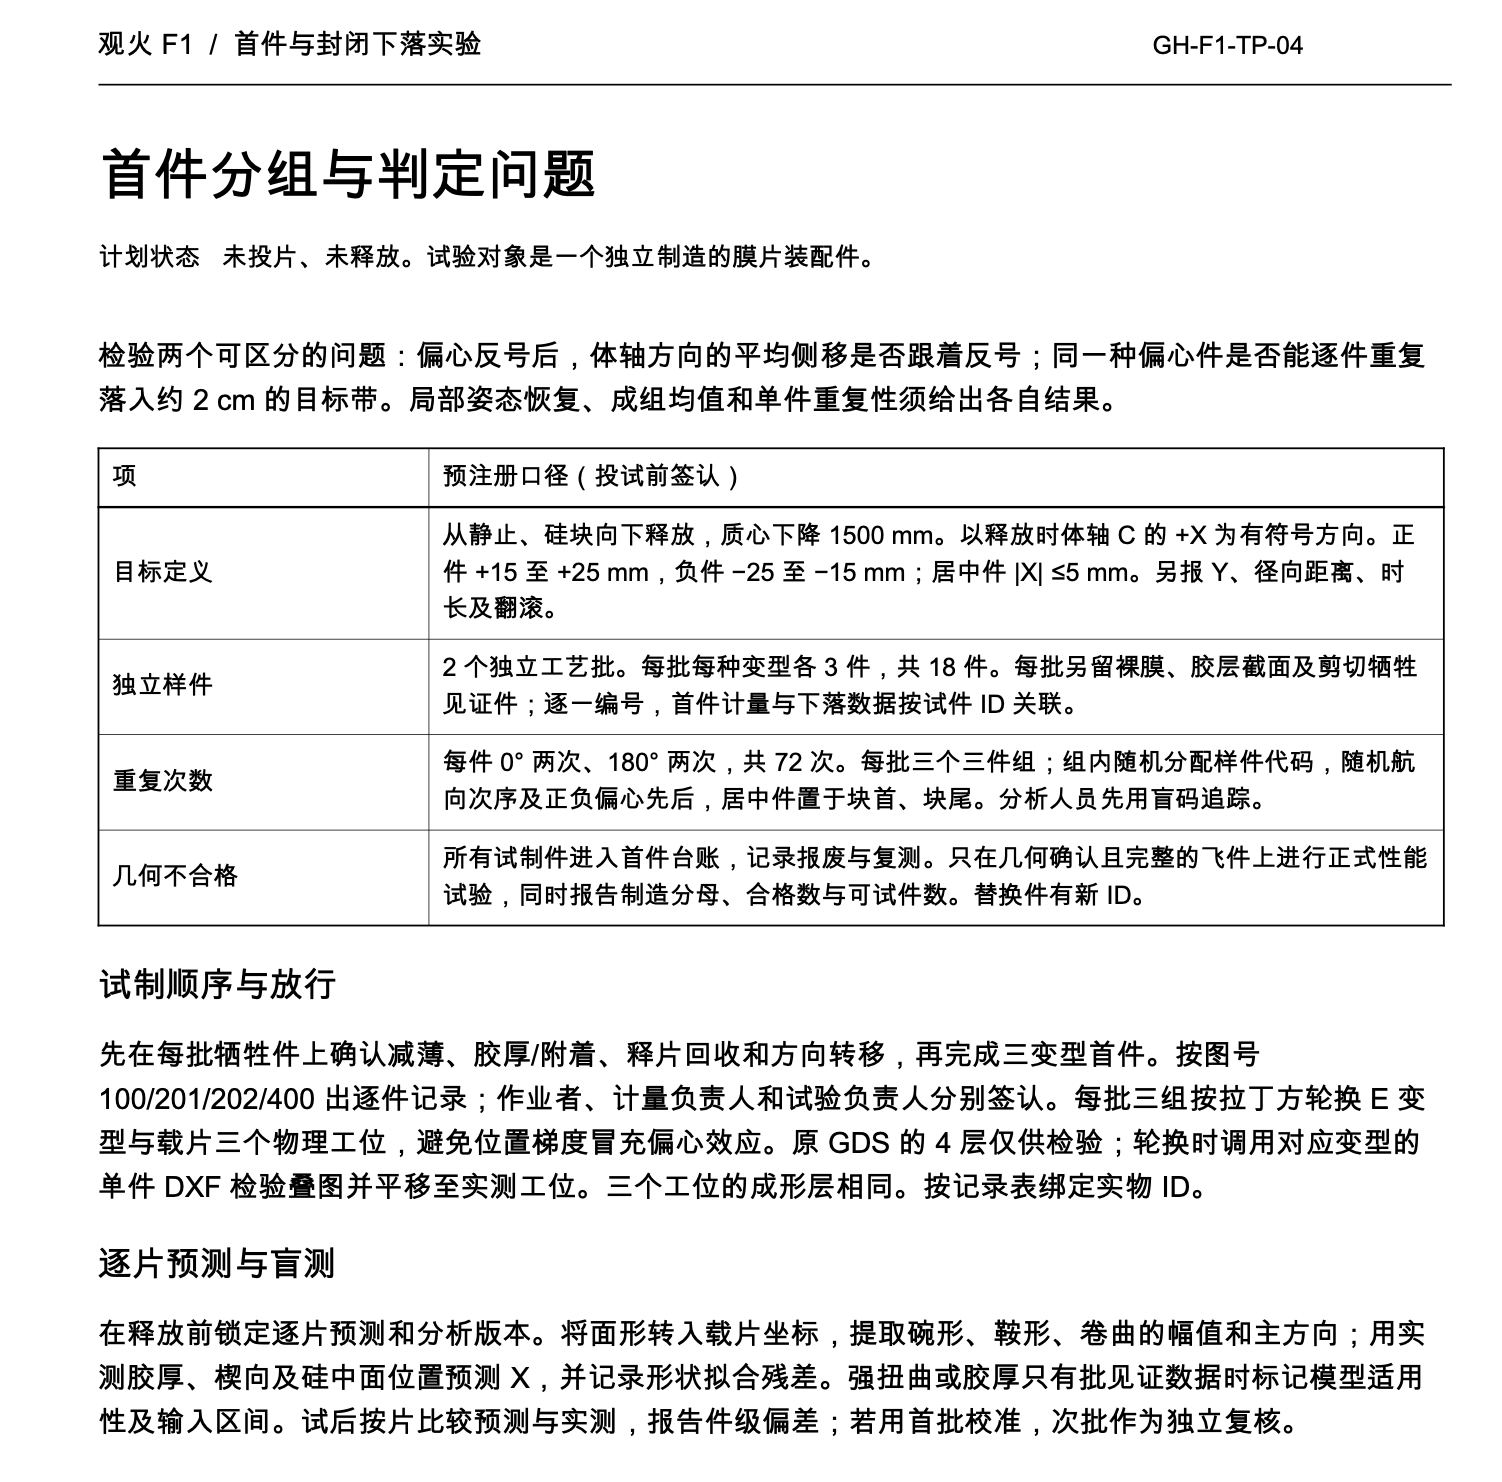
图 10|试验规程第一页,列出首件分组、重复次数、预注册目标和试制放行顺序。
释放条件暂定为硅块朝下、静止空气、质心下降 1500 mm。R4 为三种变型写入了以下待检验目标:
| 试件 | 体轴有符号 X 位移目标 |
|---|---|
| EP | +15~+25 mm |
| EM | −25~−15 mm |
| E0 | −5~+5 mm |
这里的 20 mm 量级不是已经算准的真实性能,更不是实验结果,而是一个明确的验收目标。做出样机以后,它可能达到,也可能达不到。即使发生横移,也需要确认是偏心配重造成的,而不是释放夹具、残余横风或膜片翘曲造成的。
规程要求同步记录实验室 X/Y 位移,再根据实际释放航向转换到试件体轴。对 EP 与 EM 应检查相反的方向响应,E0 用来观察共同漂移。同时保留翻滚、撞壁、损伤和失踪等事件,不能只挑选好看的落点。
尤其是环境风速。如果 4.3 秒下落过程中残余横风达到 0.5 mm/s,对应的漂移就可能达到 2.15 mm;相对于居中件 ±5 mm 的目标带,这已经不能忽略。因此规程对静气条件、双视角标定、同步和落点差分不确定度都列出了要求。
若实验真的得到一组可靠的姿态和落点数据,下一步才是用实测膜形、硅块位置和惯量重新生成 CFD 几何,标定气动力矩,再回填六自由度模型。
八、目前的状态
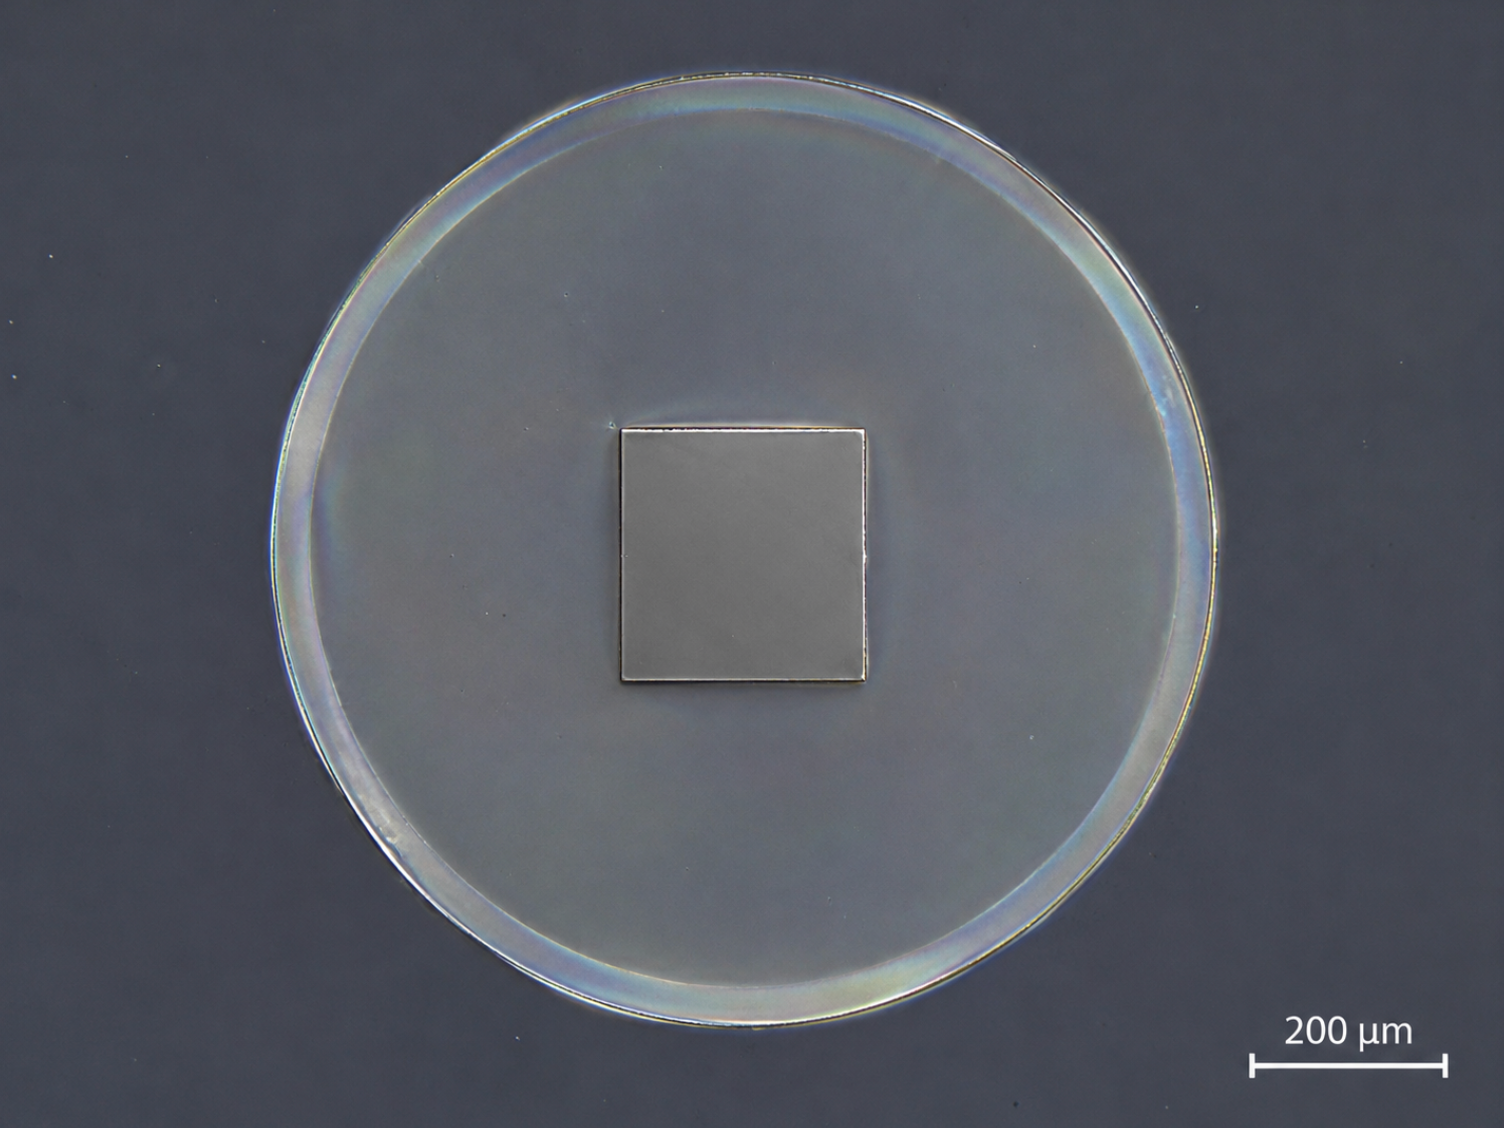
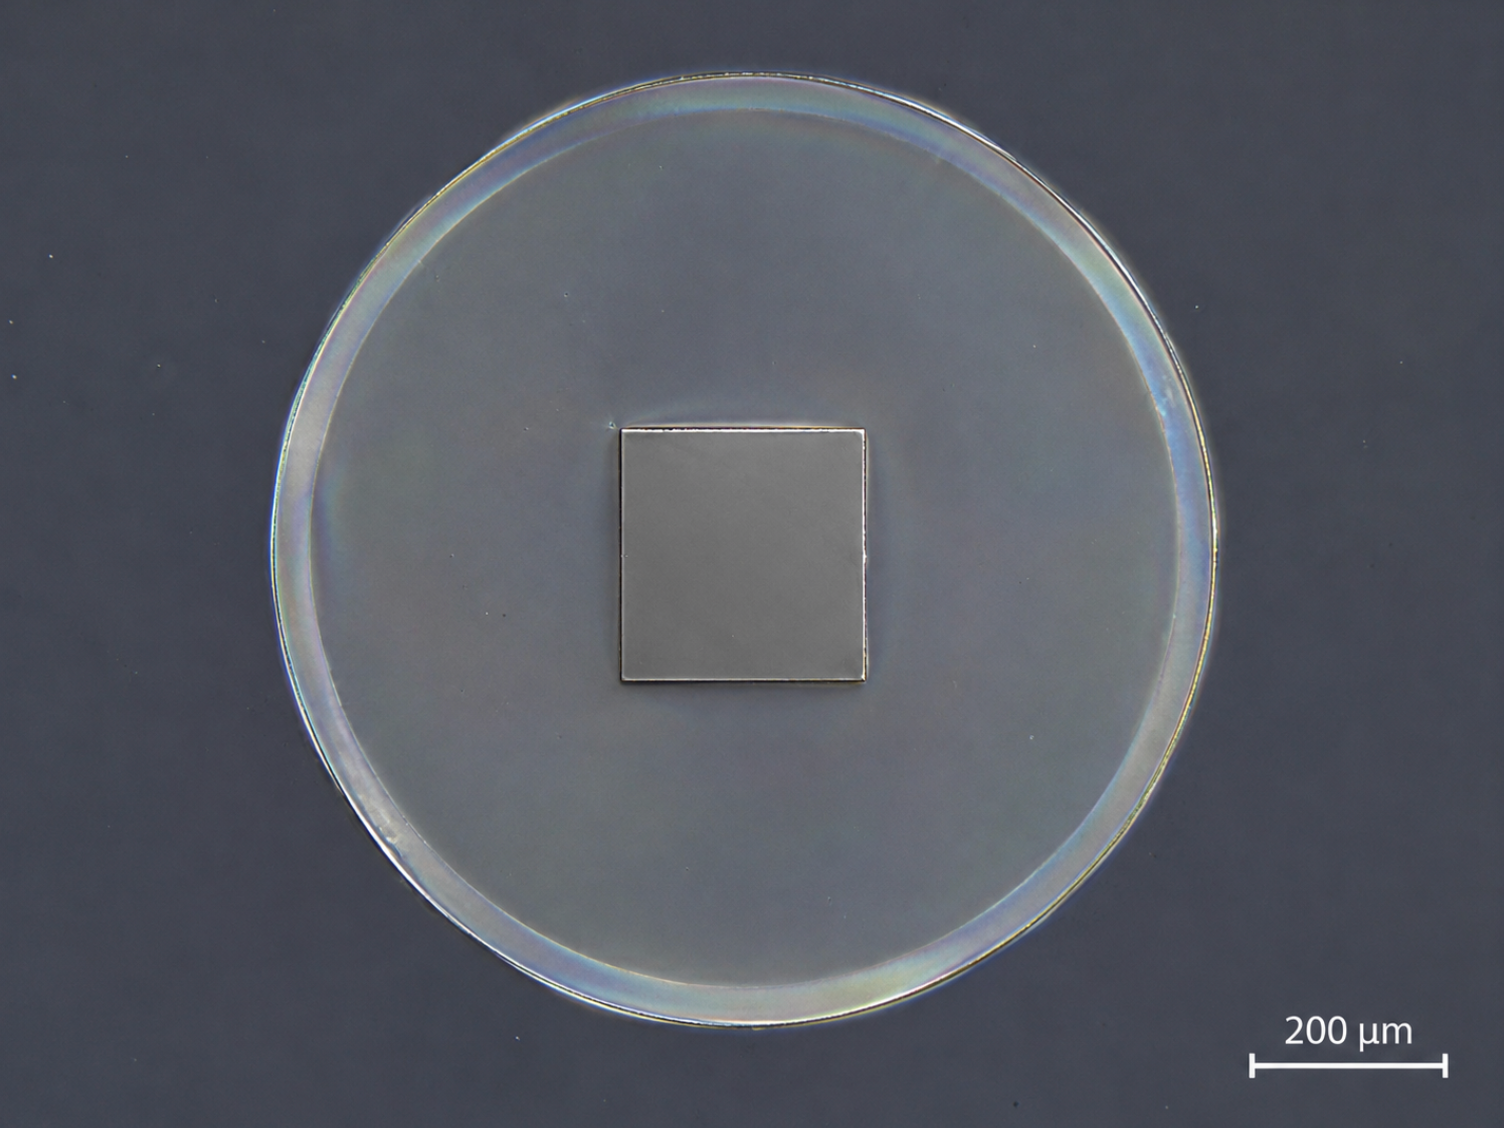
图 11|显微成像,2024-02-04 批次中心配重 +0
本文使用的工程资料
仅公开经过审查的文件,不代表内部完整研究成果
以下文件均来自 GH-A18 R4 首件评审版(2024-2-7)。
- R4 工程图册|GH-F1-100/201/202/400/501/601
- R4 制造技术图册与说明书
- R4 封闭下落验收规程|GH-F1-TP-04
- R4 裸硅划片图|GH-F1-601
- R4 蓝花楹团队试验数据库| Data_R4




这一切,似未曾拥有